 русский
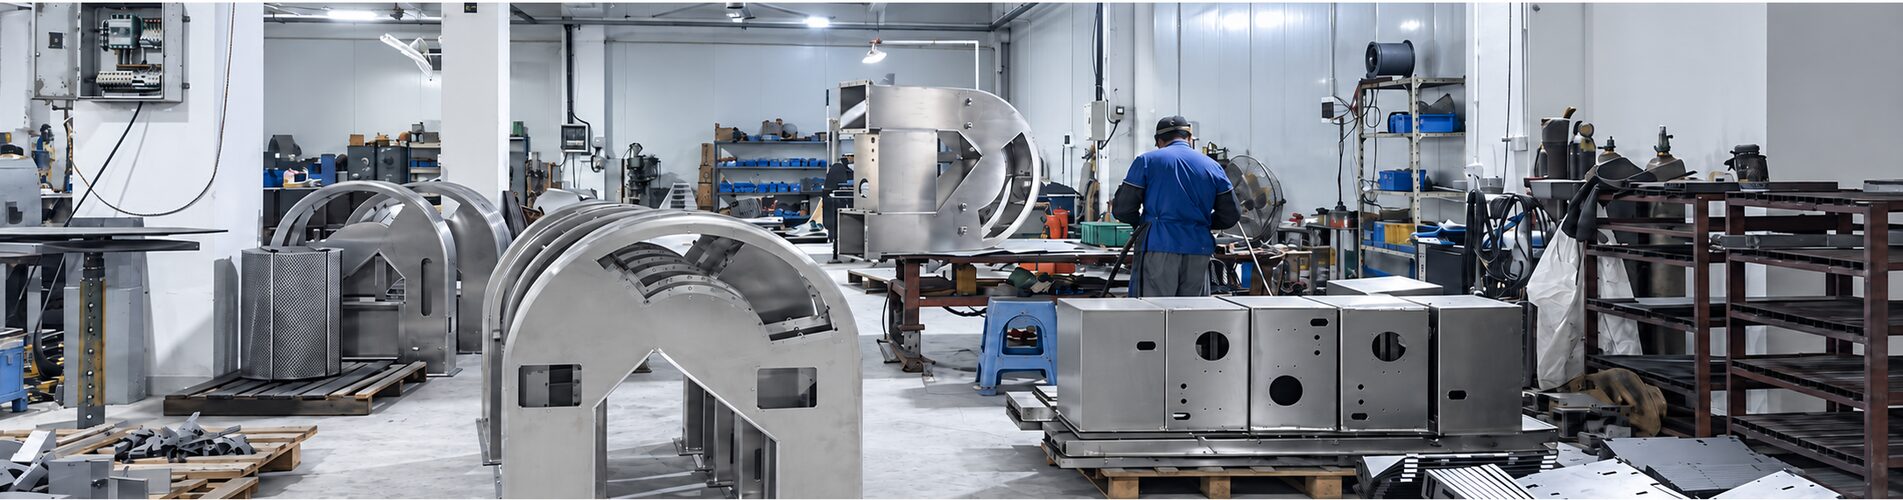
Две детали из листового металла схожих размеров и из одинакового материала могут иметь совершенно разную себестоимость изготовления.
Зачастую разница заключается в чертеже: жесткие допуски, сложные изгибы, ненужная сварка, плохой доступ для инструмента или детали сборки, добавляющие дополнительные операции.
Большинство этих проблем можно выявить до начала производства.
В компании YT Manufacturing мы проверяем чертежи корпусов, шкафов, рам машин, деталей, изготовленных на станках с ЧПУ, и собранных изделий. Ниже перечислены десять проектных вопросов, которые мы регулярно проверяем перед составлением сметы или созданием прототипа для нового проекта.
1. Использование жестких допусков повсюду.
Не для всех параметров требуется одинаковая погрешность.
Для обеспечения надежного крепления может потребоваться тщательный контроль, в то время как габаритные размеры крышки или некритичной панели могут быть несущественными.
При применении жестких допусков повсюду производителю может потребоваться больше времени на механическую обработку, регулировку и проверку.
Это особенно заметно на сварных конструкциях, где высокая температура может влиять на плоскостность и соосность.
На практическом чертеже должно быть четко указано, какие размеры действительно влияют на:
• Сборка
• Соответствие компонентов
• Выравнивание
• Подвижные части
• Герметизация
• Обработанные интерфейсы
Используйте более жесткие допуски там, где это важно, и обычные допуски при изготовлении в остальных случаях.
2. Размещение отверстий слишком близко к изгибу.
Отверстия, пазы и вырезы могут деформироваться, если расположены слишком близко к линии изгиба.
К числу распространенных проблем относятся:
• Овальные отверстия
• Растянутые щели
• Искаженные края
• Неправильное выравнивание винтов
• Изменение положения после сгибания
Иногда деталь все же можно изготовить, но для этого может потребоваться дополнительная операция после формовки.
Оставляйте достаточное расстояние между поворотами и расположенными рядом элементами, если это позволяет конструкция.
Необходимое расстояние зависит от материала, толщины, радиуса изгиба, размера отверстия и угла изгиба.
Для деталей с важными монтажными отверстиями вблизи изгибов это следует проверить перед изготовлением образца.
3. Использование непрактичного радиуса изгиба
Радиус изгиба должен соответствовать материалу и толщине листа.
Слишком малый радиус может увеличить риск растрескивания, повреждения поверхности или нестабильной формовки, особенно при работе с более толстыми листами или более твердыми материалами.
Излишне большой радиус может создать проблемы с посадкой или внешним видом.
Если радиус не является функционально критически важным, лучше рассмотреть его вместе со следующим:
• Класс материала
• Толщина
• Угол изгиба
• Геометрия детали
• Видимый внешний вид
Это обеспечивает большую гибкость в процессе формовки без изменения функциональности детали.
4. Игнорирование изгиба и доступа к инструменту.
В САПР форма может выглядеть простой, но при этом её может быть сложно воспроизвести на 3D-принтере. листогибочный пресс.
Глубокие фланцы, близко расположенные изгибы и закрытые формы могут создавать помехи для оснастки или для ранее сформированных секций.
Типичные примеры включают:
• Узкие U-образные каналы
• Глубокие ящики
• Возвратные фланцы
• Несколько изгибов, расположенных близко друг к другу.
• Изгибы, которые блокируются после предыдущих этапов формирования.
Зачастую проблема заключается не в одном конкретном изгибе, а в том, насколько практична вся последовательность изгибов.
Небольшое изменение длины фланца, порядка изгиба или компоновки детали иногда позволяет избежать использования специальной оснастки или дополнительной сварки.
5. Избыточное указание требований к сварке и финишной обработке сварных швов.
Увеличение количества сварочных работ не всегда улучшает качество изделия.
Длинные непрерывные сварные швы могут приводить к выделению тепла, усилению деформации и увеличению объема шлифовальных работ.
То же самое относится и к внешнему виду сварного шва.
Видимый угол может потребовать сглаживания после отделки, в то время как внутренний несущий сварной шов может нуждаться лишь в соответствии утвержденным функциональным требованиям.
На рисунке это помогает различить:
• Структурные сварные швы
• Видимые косметические сварные швы
• Скрытые внутренние сварные швы
Это позволяет избежать ненужной шлифовки и упрощает понимание ожидаемого результата.
6. Использование большего количества отдельных деталей, чем необходимо.
Каждая дополнительная деталь добавляет еще один шаг.
Возможно, потребуется следующее:
• Резать
• Обработано
• Позиционированный
• Сварной
• Закреплено
• Проверено
В некоторых конструкциях несколько небольших кронштейнов или приваренных пластин могут быть заменены одной формованной деталью из листового металла.
Выступы, изгибы и формованные элементы иногда позволяют уменьшить количество деталей без изменения функциональности изделия.
Это не означает, что каждую сборку следует перепроектировать в единое целое. Но когда существует несколько простых деталей, образующих лишь одну базовую форму, стоит проверить, можно ли упростить структуру.
Меньшее количество деталей обычно означает более простую сборку и меньше возможностей для отклонения размеров.
7. Забывание о доступе для сборки и обслуживания.
Крепежный элемент может соответствовать модели CAD, но при этом оказаться сложным в установке.
Аналогичная проблема может возникнуть при сварке или техническом обслуживании.
Например:
• Гайка расположена слишком близко к стене, чтобы до неё можно было дотянуться инструментом.
• Крепежный винт заблокирован другим компонентом.
• Сварной шов находится внутри узкого замкнутого участка.
• Панель нельзя снять, не разобрав половину изделия.
Эти проблемы распространены в:
• Электрошкафы
• Киоски самообслуживания
• Корпуса машин
• Оборудование для автоматизации
• Многокомпонентные сборки
При проверке проекта обязательно сверьтесь с фактической последовательностью сборки.
Достанется ли инструмент до крепежного элемента? Можно ли будет снять деталь позже? Не будет ли одна установленная деталь блокировать другую?
Небольшое дополнительное пространство для доступа может значительно сэкономить время сборки.
8. Оставлять отделку поверхности на конец работы.
Отделка поверхности Это следует учесть до окончательного утверждения конструкции металлического изделия.
Порошковая покраска, анодирование, гальванизация и другие виды отделки могут повлиять на:
• Размер отверстия
• Нити
• Плотно прилегающие элементы
• Электрические контактные зоны
• Маскирование
• Видимый внешний вид
Например, скопление покрытия вокруг плотно прилегающего элемента может затруднить сборку.
Резьба или контактирующие поверхности должны оставаться свободными от покрытия.
Для видимых деталей из нержавеющей стали или алюминия перед началом изготовления также могут иметь значение направление шлифовки и требования к обработке.
При необходимости укажите на чертеже следующее:
• Тип отделки
• Цвет
• Видимые поверхности
• Зоны маскировки
• Участки, которые останутся без покрытия
• Направление движения щетки
9. Выбор материала без учета области применения.
Одинаковая толщина не означает одинаковые характеристики.
При выборе материалов следует учитывать:
• Где будет использоваться продукт
• Как его будут сгибать
• Будет ли он сварен?
• Важно ли значение коррозионной стойкости?
• Какая отделка необходима?
• Важен ли вес?
Если сортировка уже утверждена, четко укажите это на чертеже.
Если материал Если вопрос всё ещё открыт, опишите приложение и среду, а не просто пишите «сталь" или "алюминий.”
Это дает производителю достаточно информации, чтобы понять, для чего предназначен этот материал.
10. Отправка несогласованных исправлений чертежей.
Распространенная проблема — получение PDF, ШАГ файл и Спецификация материалов из разных редакций.
В одном файле может отображаться старая схема расположения отверстий, а в другом — последняя версия.
Перед составлением коммерческого предложения или началом производства проверьте следующее:
• Двумерный чертеж и трехмерная модель совпадают.
• В спецификации материалов используется та же редакция.
• Информация о материалах и отделке актуальна.
• Предыдущие версии явно заменены.
При повторном производстве любые технические изменения по сравнению с предыдущим заказом должны быть четко обозначены.
Это позволяет избежать цитирования или создания документов из устаревшего файла.
Примечание о больших сварных рамах
Крупные сварные структуры Необходим иной подход, чем к мелким деталям из листового металла.
Сварка может влиять на плоскостность и соосность, а некоторые монтажные поверхности или расположение отверстий могут потребовать механической обработки после изготовления.
Если каркас включает в себя критически важные интерфейсы, четко обозначьте их на чертеже.
Типичные примеры включают:
• Монтажные поверхности
• Точки опоры
• Критические схемы расположения отверстий
• Обработанные интерфейсы
Это позволяет планировать сварку и последующую механическую обработку в рамках одной производственной последовательности.
Для крупное оборудование рамкаКонтроль нескольких важных монтажных поверхностей обычно более практичен, чем применение допусков уровня механической обработки ко всей сварной конструкции.
В каких случаях анализ DFM (проектирование с учетом технологичности) полезен?
Простая пластина, вырезанная лазером, вряд ли нуждается в подробном обсуждении.
Методология DFM становится более полезной, когда проект включает в себя:
• Несколько поворотов
• Сварные конструкции
• Плотные соединительные элементы при сборке
• Обработанные поверхности
• Несколько собранных деталей
• Видимые обработанные поверхности
• Новые прототипные конструкции
В ходе проверки могут быть внесены незначительные изменения, такие как перемещение отверстия, замена фланца, увеличение зазора при сборке или корректировка некритичного допуска.
Эти изменения гораздо проще внести до получения первого образца.
Практический контрольный список для черчения листового металла
Перед отправкой чертежа на коммерческое предложение или в производство проверьте следующее:
• Четко ли обозначены критические допуски?
• Достаточно ли удалены отверстия от изгибов?
• Подходит ли радиус изгиба для данного материала и его толщины?
• Можно ли выполнить эти изгибы, имея под рукой необходимые инструменты?
• Чётко ли определены требования к сварке?
• Ограничиваются ли требования к декоративной сварке только видимыми участками?
• Могут ли инструменты добраться до необходимых крепежных элементов и соединений?
• Рассматривалась ли возможность финишной обработки поверхности?
• Чётко ли указана марка материала?
• Соответствуют ли 2D-чертеж, 3D-модель и спецификация материалов?
Вам не нужно решать все вопросы, связанные с производством, прежде чем связаться с поставщиком.
Однако четкий чертеж значительно упрощает определение того, какие детали требуют обсуждения до создания первого прототипа.
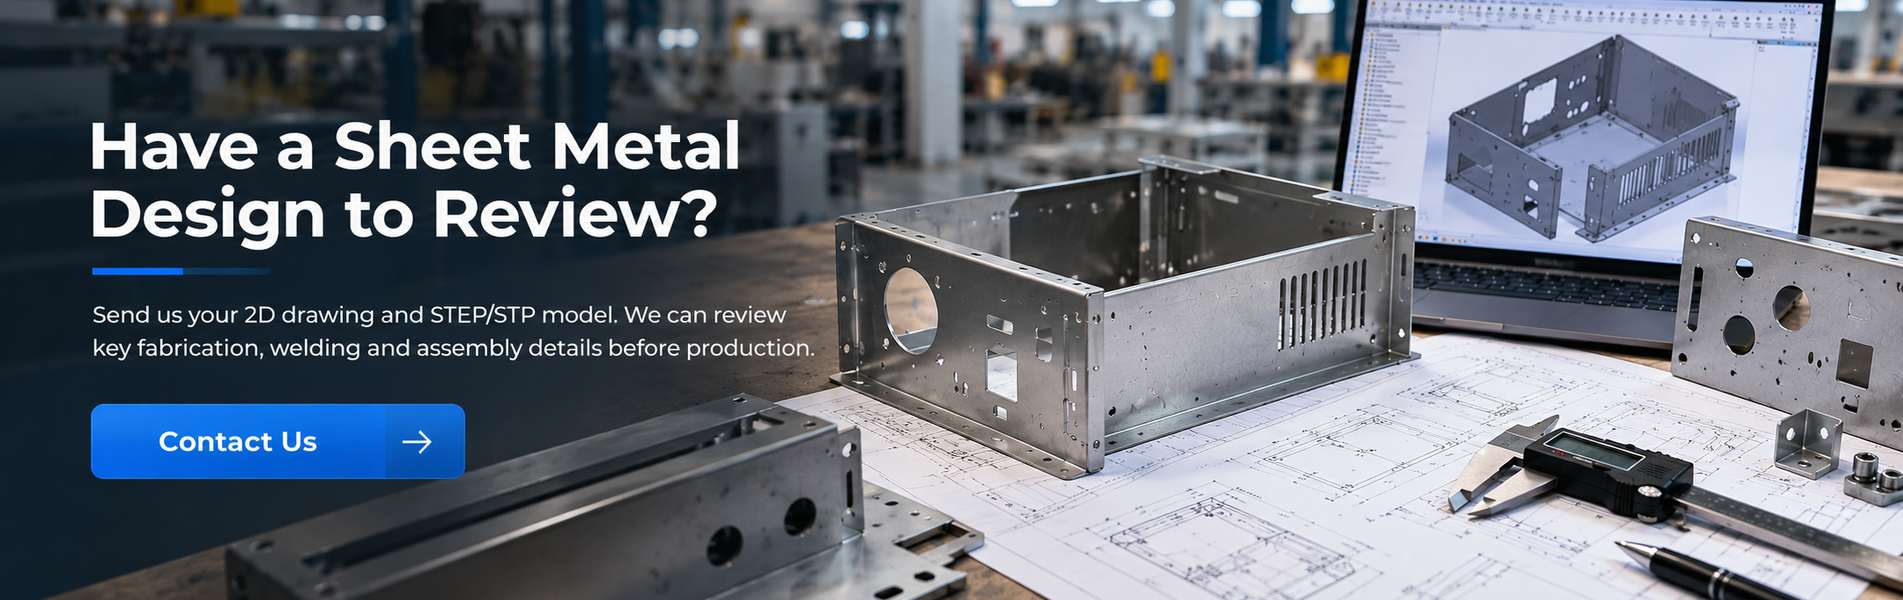
У вас есть проект из листового металла, который вы хотите проверить?
Пришлите свой 2D-чертеж и модель в формате STEP/STP, указав материал, количество, отделку и требования к применению.
Компания YT Manufacturing может провести анализ технологичности производства для Изготовление изделий из листового металла, гибка, сварка, обработка на станках с ЧПУ, отделка и сборка. в соответствии с масштабом проекта.